
实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级

浇注型聚氨酯制品出现收缩或开裂,通常是多个工艺环节叠加的结果,而不是单一原因。排查时建议从配方计量到后处理逐段核对,定位最可疑的那一环。
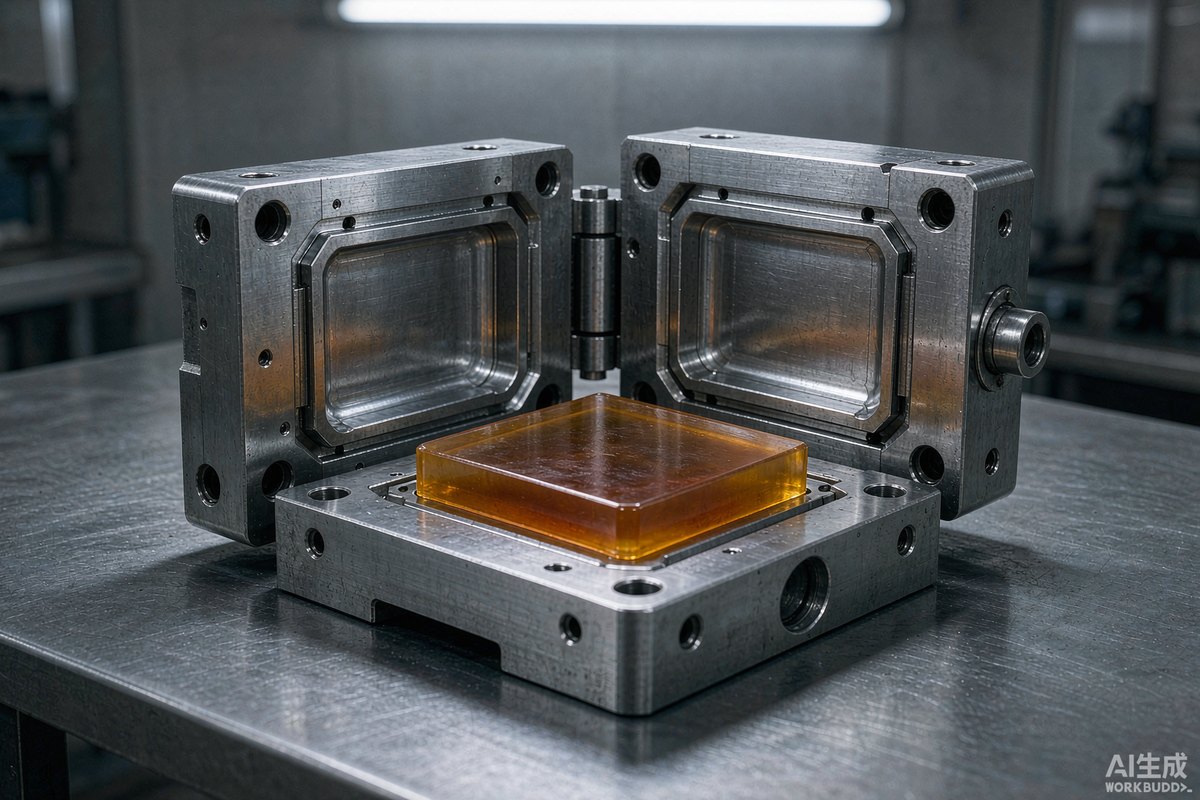
配比偏离会让交联结构失衡,是开裂的底层诱因。先确认主剂与固化剂按实测 NCO 核算,混合是否均匀、有无局部未反应。配比问题可参照 混合与搅拌技巧 做对照。
厚壁制品固化放热集中,内外温差大,冷却不均会产生内应力,表现为开裂或翘曲。模具温度过低则表层先固化、内部后收缩,也容易造成开裂。保持模具预热均匀、控制浇注厚度有助于缓解。
脱模过早,制品未建立足够强度就被外力顶出,容易拉裂;脱模过晚,因收缩抱模也会产生应力。后硫化不足则交联不完全,尺寸稳定性和强度都达不到。建议按牌号设定脱模窗口并做足后硫化。更全面的浇注问题清单见 浇注聚氨酯的常见问题及预防措施,基础概念见 浇注型聚氨酯 与 浇注型聚氨酯力学性能。
本文由亚华信编辑部整理发布。

16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园

