
实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级

可以把催化剂理解成反应的油门:踩得深,反应快,留给你的操作时间就短;踩得浅,料迟迟不凝,模具周转跟着变慢。它本身不参加最终产物构成,却直接决定了固化节奏。
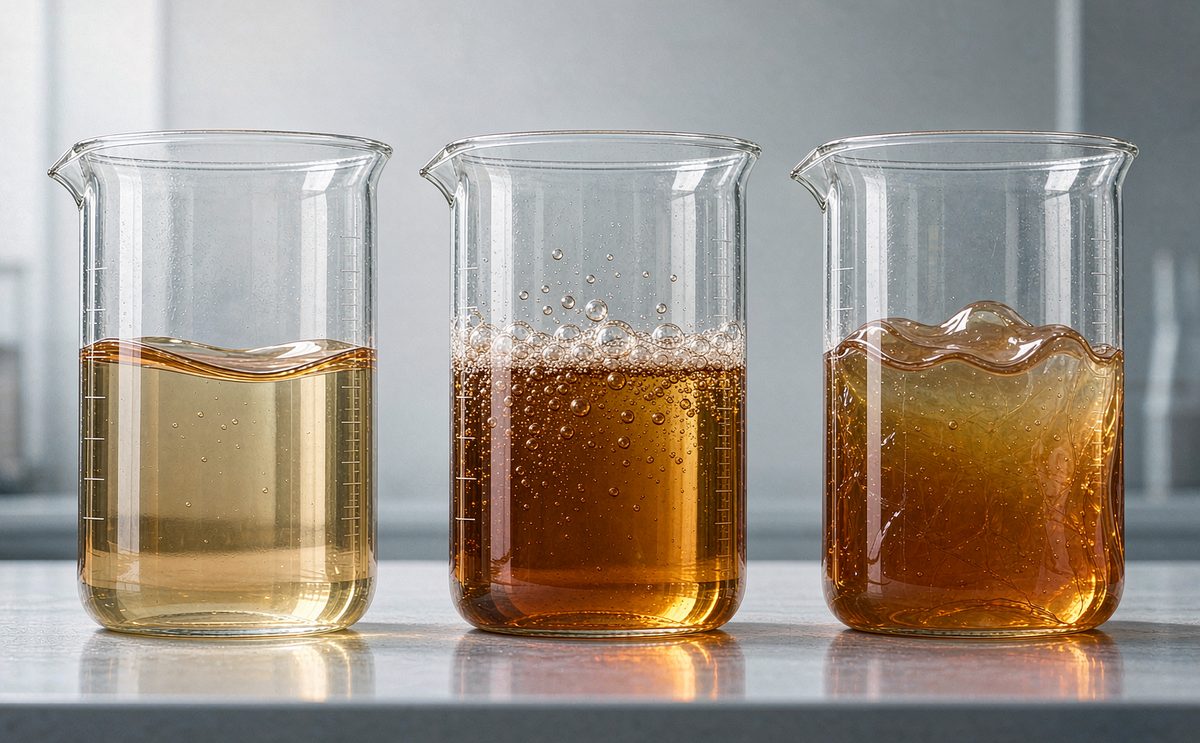
最直观的表现是混合后料温上升快、粘度爬升明显,还没浇完模腔就开始增稠,容易造成充模不满、表面接痕。固化放热集中还会带来副作用:制品内部与表层固化节奏不一致,内应力偏大,厚制品出现开裂的风险上升;气泡也来不及排出,针孔增多。所以催化剂不是越足越好,够用、可控才是目标。
反应慢,可操作时间变长看似好干活,但脱模周期被拉长,模具效率下降;更麻烦的是固化可能不完全,制品表层发粘、强度达不到设计值,后硫化再久也补不回来。冬季低温环境下这个问题会更突出,反应速率本身随温度下降而变慢,等于双重拖慢。
| 用量偏差 | 现场表现 | 主要风险 |
|---|---|---|
| 偏多 | 放热快、增稠快、来不及浇注 | 内应力大、开裂、针孔多 |
| 偏少 | 凝胶慢、脱模周期长 | 固化不全、表面发粘、强度不足 |
催化剂用量的调整,务必以杯试为准:固定其余条件,只动催化剂,记录凝胶时间和脱模状态,再小批量试产。环境温度、湿度和预聚体批次的 NCO 实测值都会影响结果,这些变量里的湿度问题在 水分对聚氨酯预聚体的危害:从气泡到性能下降 里有展开。想深入了解反应本身,可以看 双组份预聚体的交联反应与固化过程,以及 双组份预聚体的固化速度与温度影响。
本文由亚华信编辑部整理发布。

16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园

