
实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级

先说结论:浇注型聚氨酯脱模难,九成出在三件事上——固化程度不够、脱模剂没用对、模具本身的状态不好。按这个顺序排查,多数现场问题能很快定位。
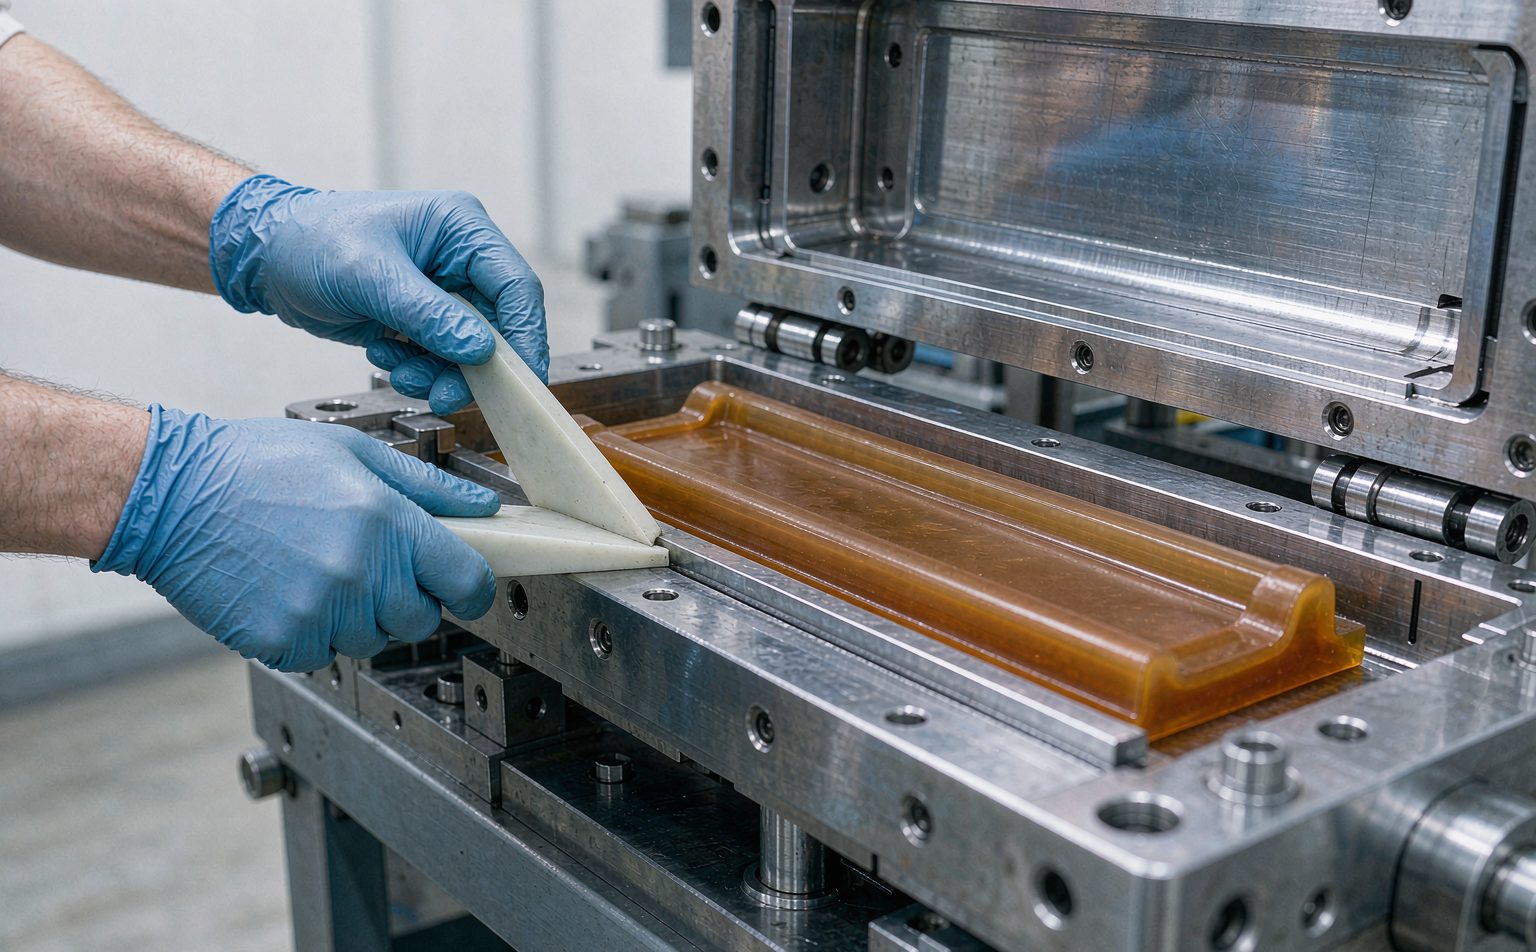
制品脱模时表面发粘、边缘拉变形、手感偏软,基本可以判断是固化程度没到就急着脱模了。弹性体的强度是随固化反应逐步建立起来的,表层看着定型,内部可能还在反应。后硫化(熟化)时间不够,是新手最常踩的坑。处理办法不复杂:延长脱模前的等待时间,脱模后再按工艺要求进行后硫化,制品性能才能上来。判断固化是否到位,建议每次投料前都做杯试,方法见 生产聚氨酯预聚体制品为什么要进行杯试。
脱模剂不是越多越好。漏涂会造成局部死粘,涂太多则容易在模腔低处聚集,制品表面出现流痕、麻点,严重的还会影响表层交联。正确的做法是薄而均匀,覆盖模腔每个面,尤其是深腔和棱角位置。另外要注意选型匹配——不同体系对脱模剂的相容性有差异,换料或换牌号时最好先小面积验证。
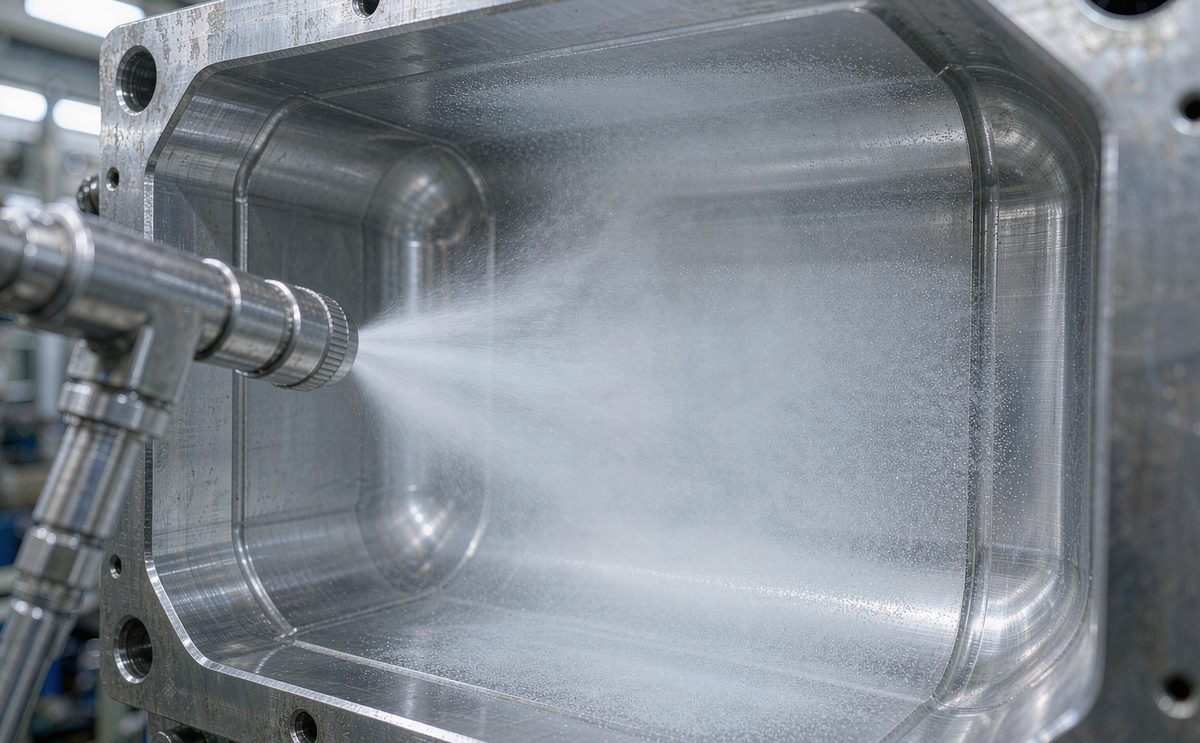
模腔表面有划痕、旧料结垢、光洁度下降,制品就容易挂在模具上;排气不良则会在脱模时形成负压吸附。模具要定期清理抛光,长期使用的模具应该建立检查周期。如果是新开的模具,还要留意拔模斜度和结构倒扣问题。
| 脱模时的表现 | 更可能的原因 |
|---|---|
| 表面大面积发粘 | 固化不足,后硫化时间不够 |
| 局部死粘、其余正常 | 脱模剂漏涂或模具局部结垢 |
| 表面拉伤、带料 | 模腔光洁度差、有划痕或残料 |
| 制品变形但没粘模 | 脱模过早或顶出方式不当 |
如果脱模问题伴随收缩、开裂一起出现,建议对照 浇注型聚氨酯制品收缩和开裂的常见成因排查 一起看;工艺层面的常见坑也可以参考 浇注聚氨酯的常见问题及预防措施。
本文由亚华信编辑部整理发布。

16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园

