实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级
浇注环节出问题,很多老师傅第一反应是查料、查配比,其实模具这一环更容易被忽略。模具不干净、温度不合适、脱模剂没刷好,做出来的制品照样起泡、粘模、表面麻。浇注前的模具处理,按下面三步走。
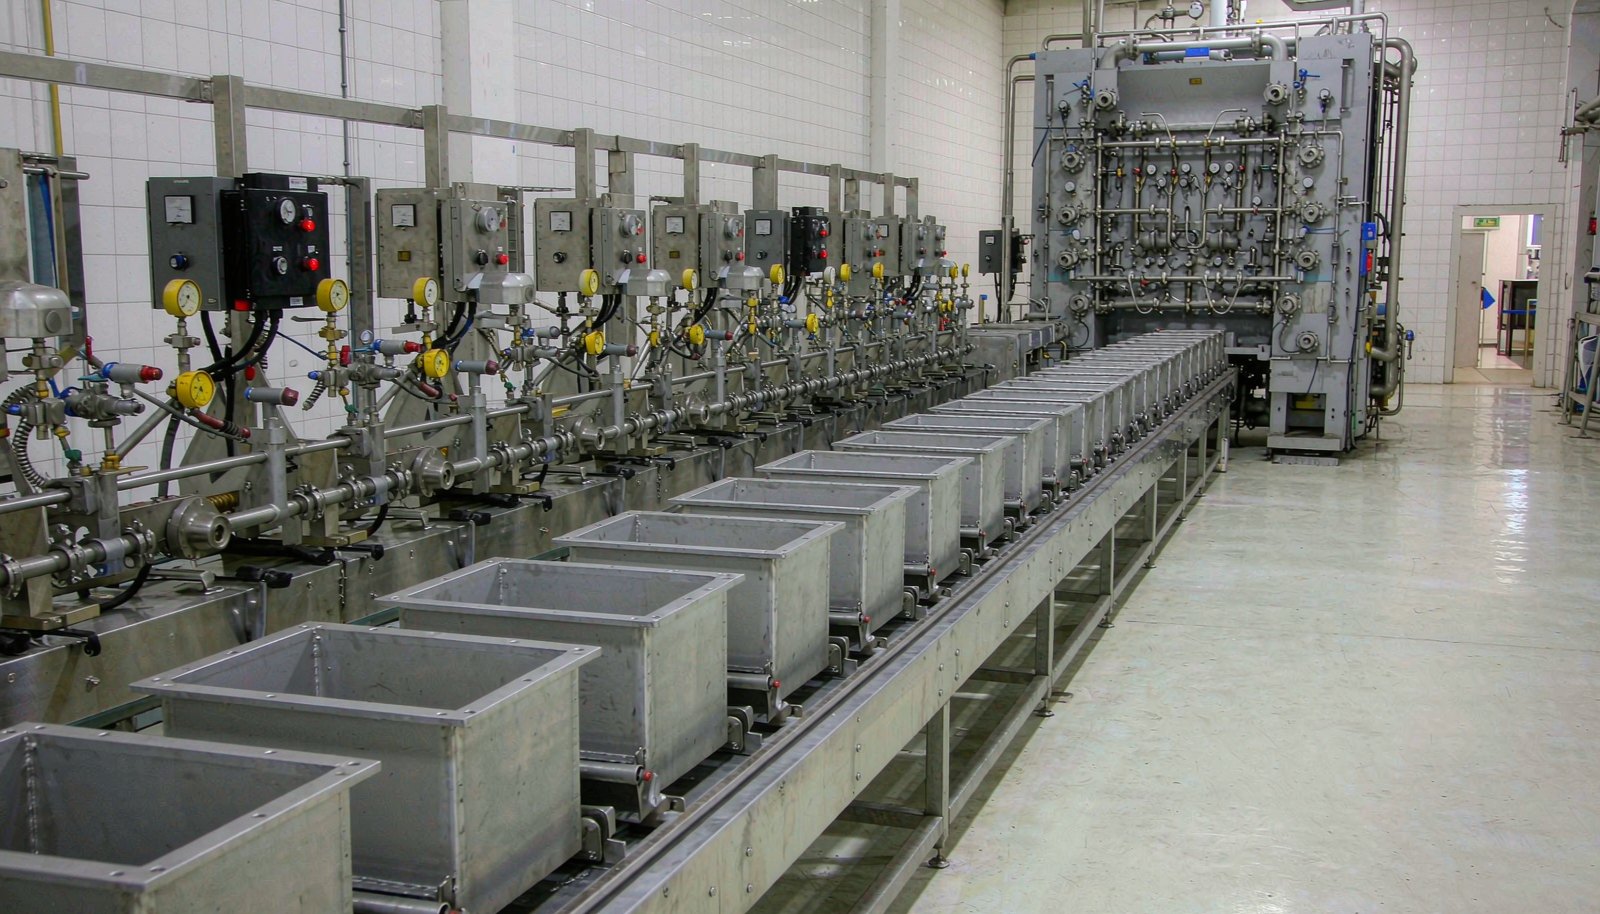
模具里的残料、飞边、脱模剂积垢,都会变成新制品的缺陷源。每模结束后趁热清理:用铜铲或木刮刀把边角残料剔掉,千万别用钢凿硬撬,模具表面一划伤,后面每模都会留下印子。清理完用压缩空气吹一遍,有油污的用清洗剂擦净——油和水一样,都是浇注时的隐患。
冷模浇注,料液接触模具表面瞬间降温,轻则表面发暗、流不平,重则局部反应不充分、粘模。金属模具一般预热到 60-80℃,具体看料温安排:原则是模温略高于或接近料液温度,让反应在整个型腔内同步进行。夏天室温高,可以缩短预热时间;冬天车间冷,模具从烘箱取出后要抓紧浇注,别晾着。预热均匀比温度数字更重要,局部过热同样出问题。
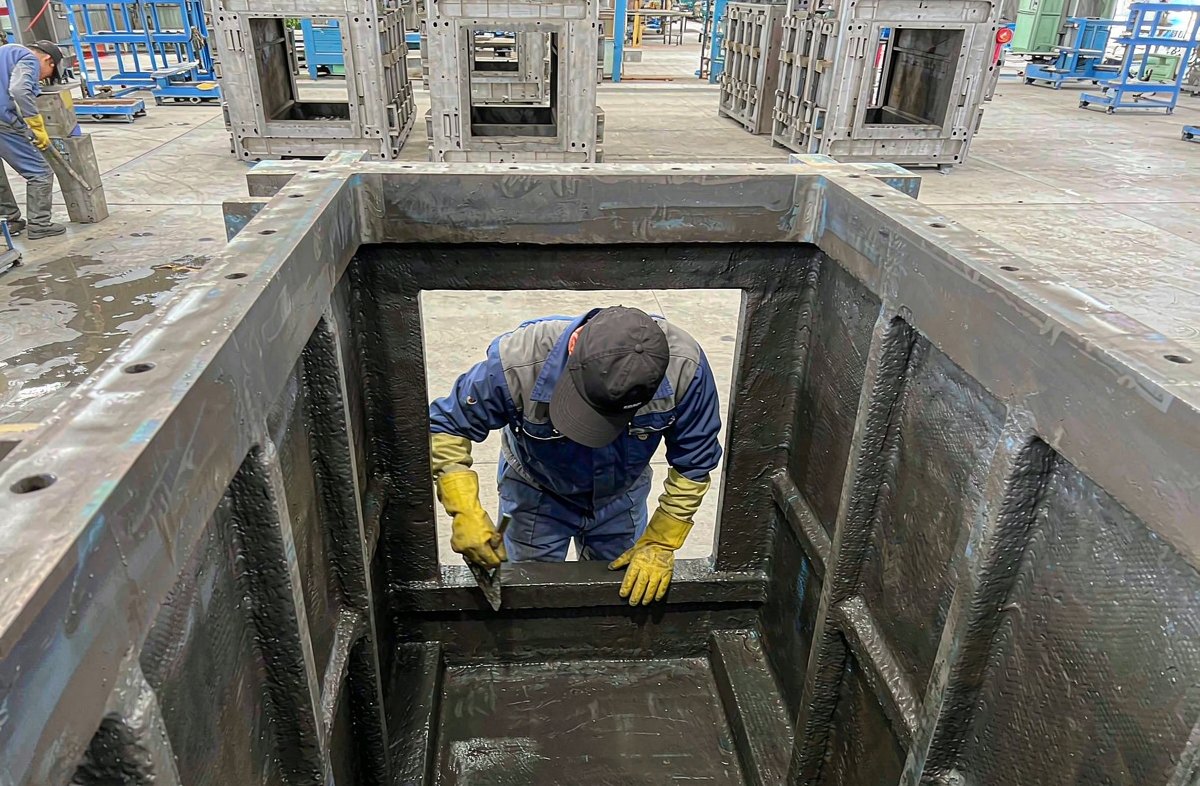
聚氨酯粘模是出了名的,脱模剂就是模具和制品之间的那层"隔离层"。硅脂类、蜡类、水乳液类各有适用场景,原则是:和模具材质相容、不影响制品后续粘接或涂装、对操作环境友好。刷的时候记住三个字——薄、匀、透:薄到看不出堆积,匀到边角落都不漏,等溶剂挥发完再合模,没干透就浇,脱模剂会被料液冲开,反而粘得更牢。
脱模剂不是刷得越多越好,积厚的脱模剂会在制品表面留下麻点,还会影响尺寸精度。每模都刷、每模都薄,比"一厚层管十模"靠谱得多。
合模前问自己三个问题:模具里看得见摸得着的杂物清了吗?模温到了并且均匀吗?脱模剂刷匀晾干了吗?三个都是"是",再浇注。制品表面发暗、有麻点这类问题,多数能在模具处理上找到原因;如果是粘模或局部不固化,还要结合料液状态和配比一起排查,参考 浇注制品里有气泡和针孔,从哪来的怎么排除。手工浇注和浇注机的节奏差异,见 手工浇注和浇注机浇注,有什么区别怎么选。
淄博亚华信橡塑有限责任公司 · 山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园 · 电话:16653363308 · 主营:聚氨酯预聚体、浇注型聚氨酯制品。
16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园