实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级
新手做模具常犯一个错:按图纸尺寸 1:1 开型腔,脱模一量,小了一圈。聚氨酯从液态反应成固态,体积是缩的,这是材料本性,不是谁做错了。模具设计时留出收缩余量,是浇注工艺的基本功。
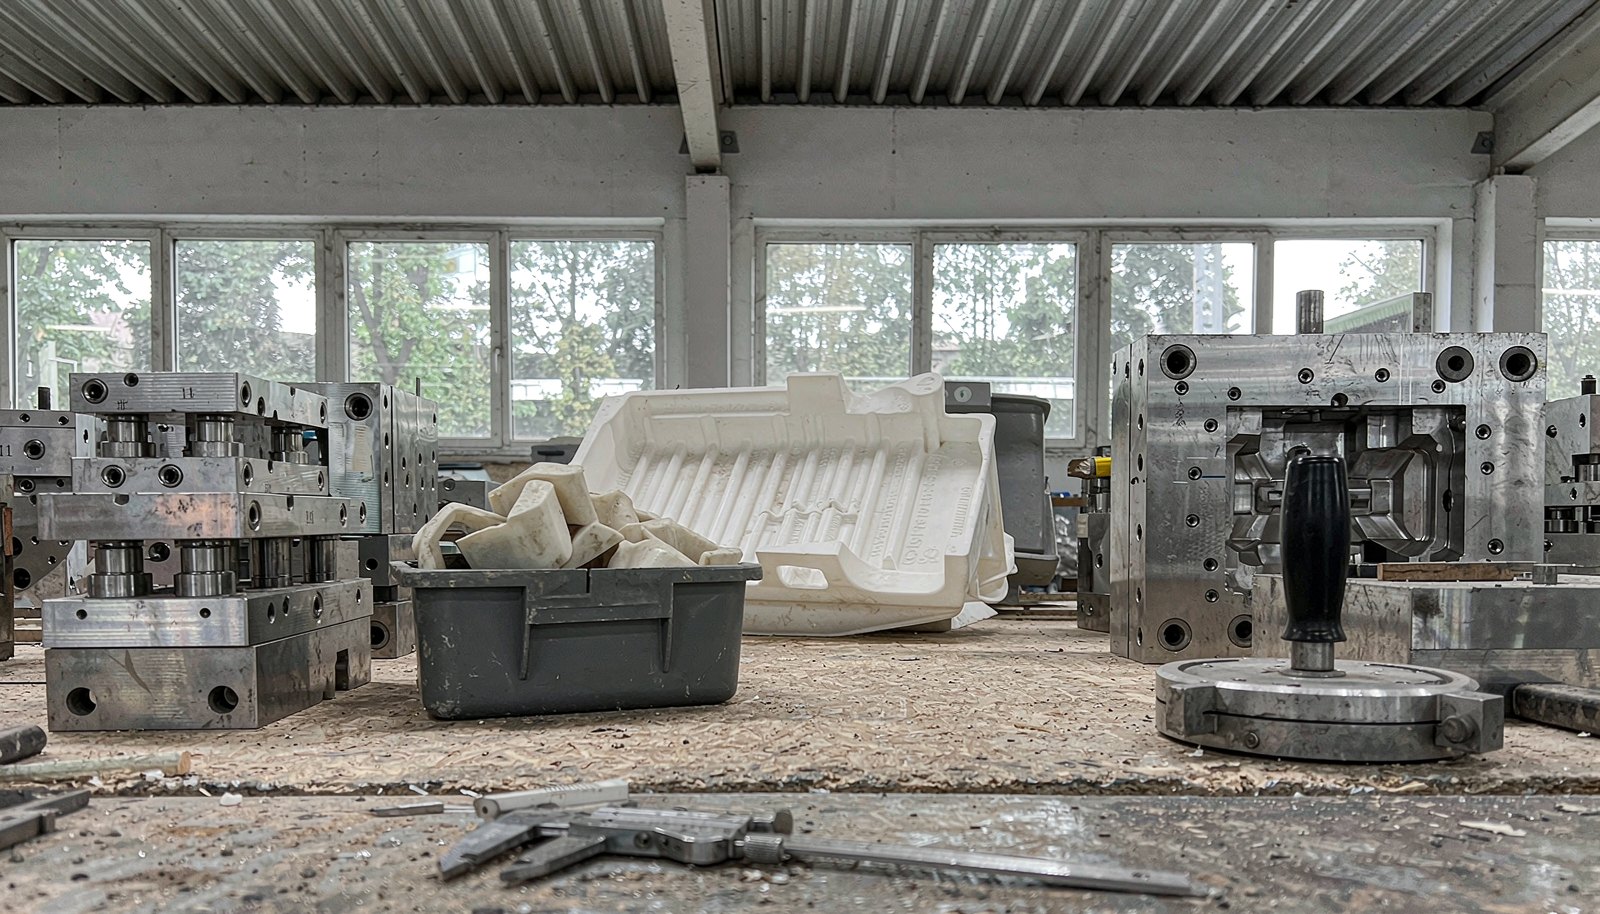
浇注型聚氨酯的线性收缩率一般在 1.5%-3%,硬段含量高的体系缩得偏多,软质体系偏小。这个数不是查表抄下来的,是"测"出来的——用同配方、同工艺浇一组标准试块,固化后实测尺寸和型腔比对,得出的才是你这个体系的真实收缩率。
| 影响因素 | 对收缩的影响 |
|---|---|
| 配方硬度 | 硬度高、硬段多,收缩率偏大 |
| 制品厚度 | 厚壁件芯部反应放热集中,收缩更明显 |
| 浇注温度 | 料温模温高,反应完全但收缩略增 |
| 脱模时机 | 未熟透就脱模,后收缩阶段继续变形 |
脱模时的尺寸也不是最终尺寸。聚氨酯固化后在常温下还会缓慢地"后收缩",尤其是厚壁件,放几天再量,可能又小了一点。做配合尺寸的件(衬板、密封条、滑轮),要按最终尺寸验收,别脱模当天就下结论。后收缩稳定的时间,和制品厚度、环境温度都有关,厚件放一周以上再复测比较稳妥。
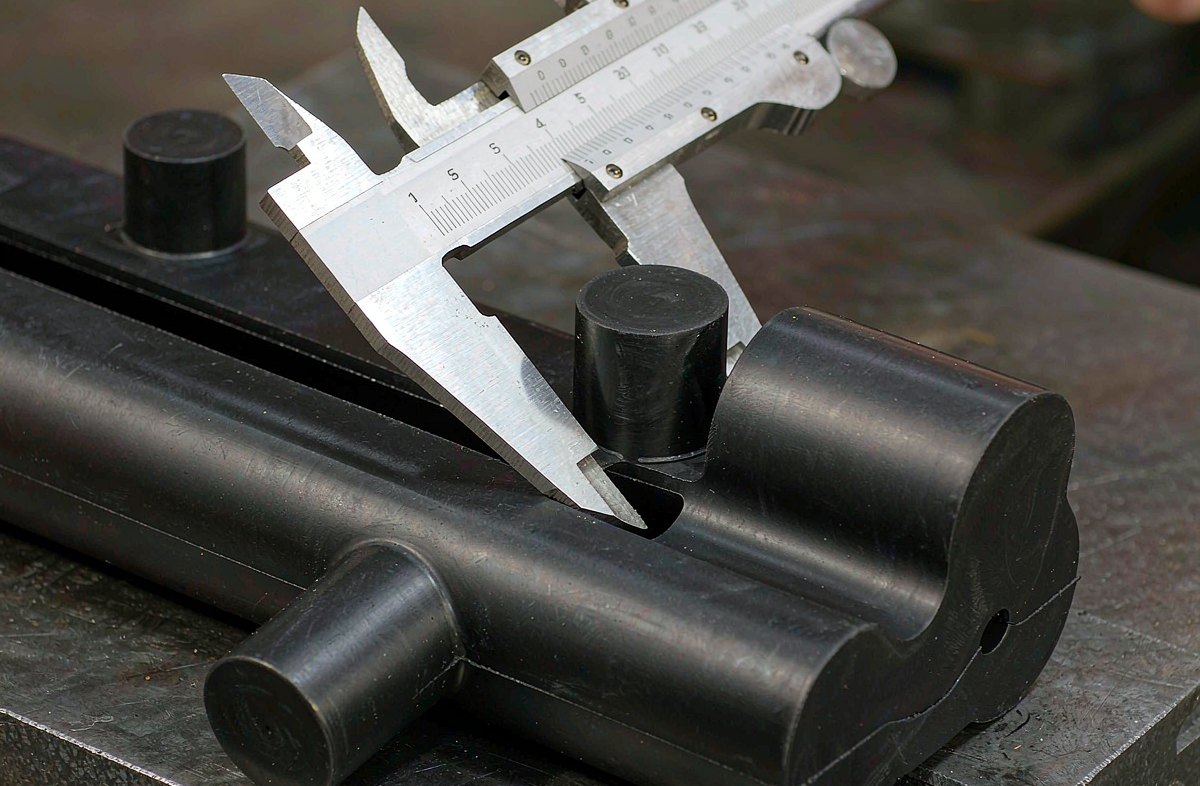
拿到新制品订单,先小样试制:用简易模或 3D 打印模浇几件,实测收缩率,再按 1/(1-收缩率)的关系放大正式模具型腔。有配合精度要求的,还要考虑分型面飞边厚度和加工余量。收缩余量和脱模剂的选用、模具表面状态也有关系,见 浇注前模具怎么处理?清理、加热、脱模剂一步不能少。
尺寸偏差太大的另一类原因是翘曲变形:模具刚性不足、脱模太早、制品冷却不均都会让件"扭"起来。这种变形和收缩是两回事,要从模具结构和工艺节奏上解决。固化节奏的控制见 预聚体的凝胶时间忽快忽慢,怎么稳住。拿不准的尺寸,可以寄图纸来,亚华信按实际配方帮你核算放大系数。
淄博亚华信橡塑有限责任公司 · 山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园 · 电话:16653363308 · 主营:聚氨酯预聚体、浇注型聚氨酯制品。
16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园