
实力雄厚
技术先进,设备精良
质量保证
性能优越,质量过硬
科技创新
精益求精,不断升级
全国咨询热线
技术先进,设备精良
性能优越,质量过硬
精益求精,不断升级

浇注完表面一直粘手、放几天都不干,是现场最常见的“翻车”之一。多数情况不是料坏了,而是配比或固化条件出了问题,按步骤排查能解决大部分。
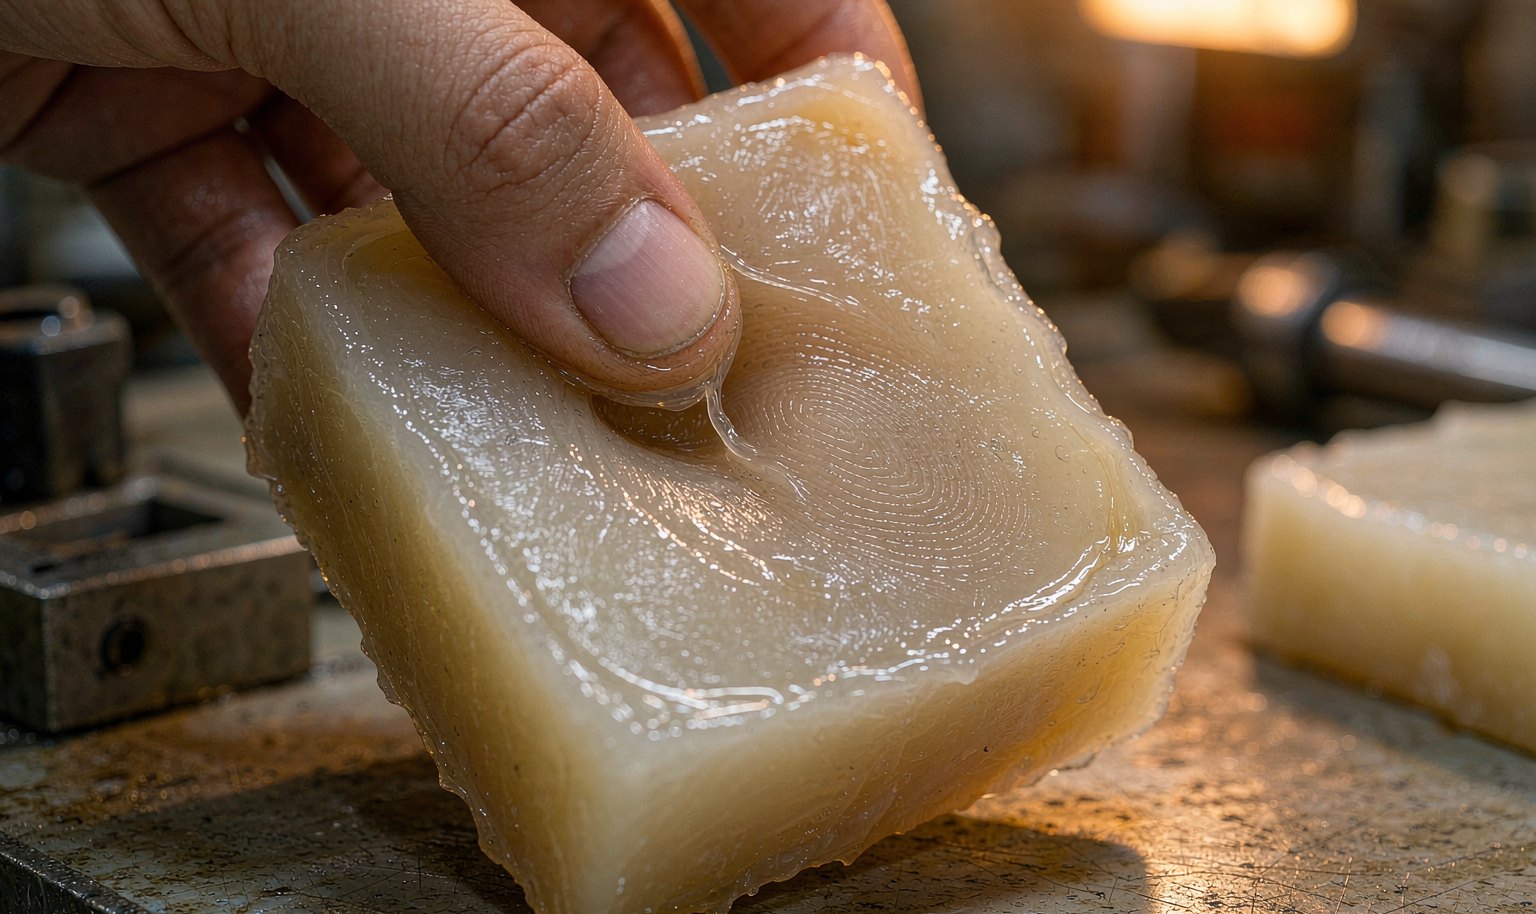
最常见的原因是固化剂(或预聚体)比例算错、称量不准,导致交联剂不够,体系一直交联不完全,表面就一直粘。用校准过的秤重新核算配比,基础方法见 聚氨酯预聚体配制时,预聚体和固化剂的比例怎么算。手工称量环节最容易出错,宁可用量具复核一遍。
温度低、湿度大,固化速度会明显变慢,表面甚至长时间不干。冬季车间没供暖、梅雨季返潮,都是高发场景。需要加快凝胶可以用催化剂调节,用量逻辑见 聚氨酯预聚体固化太慢,催化剂该加多少;脱模相关的配合,见 浇注型聚氨酯制品脱模困难,问题出在哪。
原料、模具或环境带水,会和异氰酸酯副反应,抑制正常固化,表面发粘、内部也交联不全。水分危害的机理见 水分对聚氨酯预聚体的危害:从气泡到性能下降。原料开封后尽快用完、模具烘干,是从源头规避的办法。
轻微发粘:延长室温固化或做后硫化,多数能继续交联固化;严重不干:清理重浇更稳妥,强行装配后期性能没保障。出现脱模困难时,处理思路参考 浇注型聚氨酯制品脱模困难,问题出在哪。
淄博亚华信橡塑有限责任公司 · 山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园 · 电话:16653363308 · 主营:聚氨酯预聚体、浇注型聚氨酯制品。

16653363308
604036038@qq.com
山东省淄博市张店区湖田镇南焦宋亚华信橡塑产业园

